
-
-
-
Tổng tiền thanh toán:
-

PLC là gì? Cấu tạo, nguyên lý và ứng dụng trong máy công nghiệp
Ngày 14/11/2026
Bình luận (0)
Trong một máy công nghiệp, nhiều thiết bị phải hoạt động theo đúng trình tự: cảm biến phát hiện sản phẩm, băng tải đưa hàng đến vị trí, cơ cấu thực hiện công việc rồi máy chuyển sang bước tiếp theo. PLC là thiết bị thường đảm nhiệm việc tổ chức và điều khiển quá trình này.
PLC là bộ điều khiển logic lập trình được, có nhiệm vụ tiếp nhận tín hiệu, xử lý theo chương trình và đưa ra tín hiệu điều khiển máy hoặc hệ thống công nghiệp.
PLC có thể phối hợp với cảm biến, nút nhấn, van điện từ, contactor, biến tần, servo và màn hình HMI. Khả năng thực hiện phụ thuộc vào phần cứng, chương trình và cấu hình của từng hệ thống.
Bài viết dưới đây giúp người mới nhận biết PLC, hiểu cách thiết bị hoạt động và phân biệt vai trò của PLC với những bộ phận khác trong tủ điện.

Mục lục
1. PLC là gì và dùng để làm gì?
2. PLC gồm những bộ phận chính nào?
3. Đầu vào và đầu ra PLC là gì?
4. Nguyên lý hoạt động của PLC
5. PLC được ứng dụng trong những loại máy nào?
6. Phân biệt PLC, HMI, biến tần và servo
7. Lưu ý khi lựa chọn và sử dụng PLC
8. Ứng dụng và dịch vụ kỹ thuật tại NIHACO
1. PLC là gì và dùng để làm gì?
PLC là viết tắt của Programmable Logic Controller, thường được gọi là bộ điều khiển logic lập trình được.
Thiết bị thực hiện nhiệm vụ điều khiển dựa trên chương trình đã được xây dựng và nạp vào bộ nhớ. Chương trình quy định hệ thống cần phản ứng như thế nào khi nhận tín hiệu hoặc khi một điều kiện được đáp ứng.
Ví dụ, khi cảm biến phát hiện sản phẩm đến vị trí, PLC có thể kiểm tra điều kiện rồi phát lệnh dừng băng tải để thực hiện công đoạn tiếp theo.
Những công việc thường giao cho PLC
- Tổ chức máy hoạt động theo trình tự.
- Xử lý điều kiện cho phép chạy hoặc dừng.
- Đếm sản phẩm và quản lý thời gian.
- Tiếp nhận, xử lý giá trị đo.
- Phối hợp nhiều cơ cấu trong dây chuyền.
- Trao đổi dữ liệu với HMI và thiết bị khác.
Một số dòng hỗ trợ thêm điều khiển quá trình, chuyển động hoặc chức năng chuyên dụng. Không phải PLC nào cũng có đầy đủ các khả năng này.
PLC có tự biết máy cần làm gì không?
Không. Người thiết kế phải xác định quy trình, tín hiệu và điều kiện vận hành để xây dựng chương trình phù hợp.
Lắp PLC vào tủ điện chưa đồng nghĩa máy có thể hoạt động tự động. Phần cứng, đấu nối, chương trình và thiết bị bên ngoài phải được phối hợp đúng.
2. PLC gồm những bộ phận chính nào?
Cấu trúc thay đổi theo dòng sản phẩm nhưng thường có những nhóm sau:
| Bộ phận | Vai trò |
|---|---|
| CPU | Thực hiện chương trình và xử lý dữ liệu |
| Bộ nhớ | Lưu chương trình, cấu hình và dữ liệu theo thiết kế |
| Nguồn cấp | Cấp điện cho PLC và thành phần liên quan |
| Đầu vào | Tiếp nhận tín hiệu từ bên ngoài |
| Đầu ra | Phát tín hiệu điều khiển |
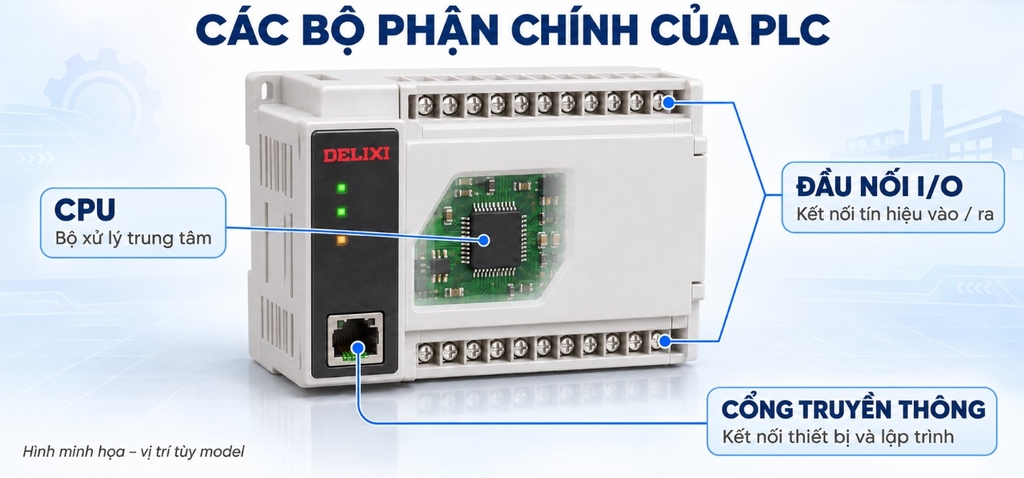
| Cổng truyền thông | Trao đổi dữ liệu với thiết bị khác |
| Module mở rộng | Bổ sung I/O hoặc chức năng phù hợp |
CPU và bộ nhớ
CPU xử lý chương trình, dữ liệu và các công việc hệ thống. Bộ nhớ lưu những thông tin cần thiết theo cấu trúc của từng PLC.
Không phải mọi dữ liệu đều được giữ lại giống nhau khi mất điện. Cần đối chiếu vùng nhớ, cấu hình lưu giữ và yêu cầu của thiết bị.
PLC liền khối và PLC dạng module
PLC liền khối thường tích hợp CPU cùng một số I/O. Một số dòng cho phép bổ sung module.
PLC dạng module tổ chức CPU, nguồn và các khối chức năng thành hệ thống có khả năng mở rộng theo cấu hình hỗ trợ.
Không nên chỉ nhìn kích thước để kết luận khả năng của PLC. Cần kiểm tra thông số và chức năng đúng model.
3. Đầu vào và đầu ra PLC là gì?
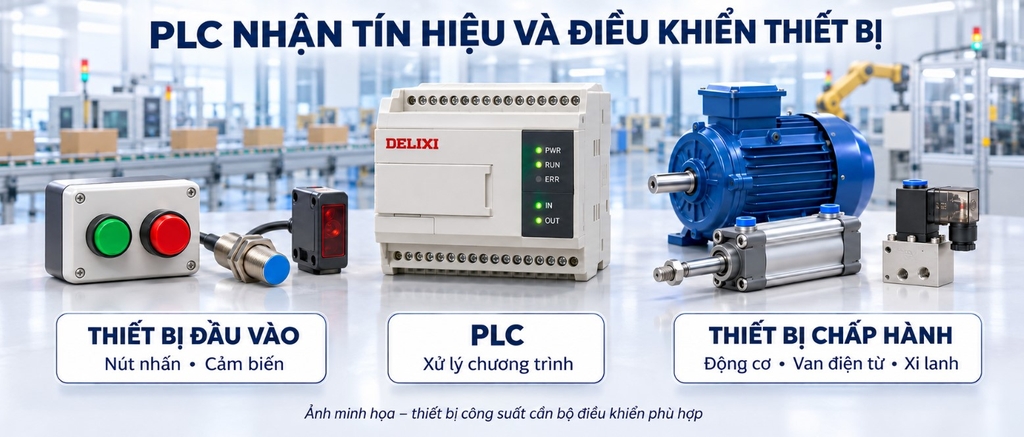
Đầu vào giúp PLC tiếp nhận thông tin. Đầu ra giúp PLC phát tín hiệu tới các bộ phận khác.
Bốn nhóm thường gặp gồm DI, DO, AI và AO.
| Ký hiệu | Tên gọi | Ví dụ |
|---|---|---|
| DI | Đầu vào số | Trạng thái nút nhấn, công tắc hoặc cảm biến |
| DO | Đầu ra số | Lệnh tới relay, đèn hoặc thiết bị phù hợp |
| AI | Đầu vào analog | Giá trị áp suất, mức hoặc tín hiệu đo liên tục |
| AO | Đầu ra analog | Giá trị đặt tốc độ hoặc tín hiệu điều khiển liên tục |
Tín hiệu số
Tín hiệu số thường biểu diễn các trạng thái như có/không hoặc bật/tắt.
Khi đấu nối, cần kiểm tra điện áp, kiểu tín hiệu, cực tính và cách đấu theo tài liệu. Không phải cảm biến nào cũng kết nối trực tiếp được với mọi đầu vào.
Đầu ra có thể là relay, transistor hoặc dạng khác tùy sản phẩm. Mỗi loại có giới hạn điện và khả năng sử dụng riêng.
Tín hiệu analog
Analog dùng để trao đổi những giá trị thay đổi trong một dải, chẳng hạn áp suất hoặc mức chất lỏng.
Các dạng thường gặp gồm 0–10 V và 4–20 mA. Cần đối chiếu đúng module, dải tín hiệu và cách quy đổi giá trị. Cảm biến nhiệt độ chuyên dụng có thể cần đầu vào tương ứng.
Không chỉ đếm số chân đấu
Một máy có ít đầu vào nhưng phải nhận xung nhanh có yêu cầu khác với hệ thống chỉ đọc công tắc.
Vì vậy, khi chọn PLC phải xác định cả số lượng, loại và yêu cầu tốc độ của tín hiệu.
4. Nguyên lý hoạt động của PLC
Có thể hình dung hoạt động cơ bản qua ba công việc:
- Tiếp nhận thông tin đầu vào.
- Xử lý chương trình.
- Cập nhật tín hiệu điều khiển đầu ra.
Những công việc này thường được thực hiện lặp lại theo chu kỳ, đồng thời PLC còn xử lý các tác vụ hệ thống.
Đây là cách giải thích cơ bản. Thứ tự cập nhật I/O, tác vụ ngắt và truyền thông có thể khác nhau tùy kiến trúc và cấu hình.
Ví dụ với băng tải
Một trình tự minh họa có thể gồm:
- Người vận hành yêu cầu chạy.
- PLC kiểm tra điều kiện cho phép.
- PLC phát lệnh tới bộ phận điều khiển động cơ.
- Cảm biến báo sản phẩm đến vị trí.
- Chương trình xử lý để máy chuyển bước.
Ví dụ này mô tả nguyên lý, chưa phải chương trình hoặc thiết kế an toàn hoàn chỉnh.
Chu kỳ xử lý có ảnh hưởng gì?
Khả năng phản ứng phụ thuộc thời gian đáp ứng đầu vào, chương trình, tác vụ và thiết bị liên quan.
Tín hiệu ngắn hoặc xung nhanh có thể cần chức năng chuyên dụng. Không nên mặc định PLC luôn nhận được mọi thay đổi chỉ vì cảm biến đã tác động.
5. PLC được ứng dụng trong những loại máy nào?
Băng tải và hệ thống cấp liệu
PLC có thể xử lý chạy, dừng, phát hiện sản phẩm, đếm và phối hợp giữa các công đoạn.
Với nhiều băng tải, chương trình cần xử lý điều kiện chuyển tiếp và tình huống bất thường. Nếu cần đồng bộ tốc độ hoặc vị trí, phải xem xét thêm bộ truyền động.
Trạm bơm và hệ thống nước
PLC có thể tiếp nhận mức, áp suất và trạng thái thiết bị để tổ chức hoạt động hệ thống.
Những nhiệm vụ có thể gồm lựa chọn bơm, luân phiên, ghi nhận lỗi và phối hợp với biến tần theo thiết kế.
Máy đóng gói
PLC thường tham gia điều khiển cấp liệu, băng tải, cơ cấu kẹp, cắt và các bước công nghệ.
Yêu cầu đếm nhanh, định vị hoặc phối hợp servo cần được xác định từ khi chọn cấu hình.
Máy trộn và máy khuấy
PLC có thể quản lý thời gian, tốc độ đặt và trình tự bổ sung nguyên liệu theo chương trình.
Chất lượng trộn còn phụ thuộc nguyên liệu, cánh khuấy và truyền động. PLC không tự xử lý được vấn đề cơ khí hoặc lựa chọn tải chưa phù hợp.
Máy cắt và dây chuyền gia công
PLC phối hợp tín hiệu, động cơ và cơ cấu chấp hành để thực hiện trình tự yêu cầu.
Có thể tham khảo giải pháp lập trình PLC cho máy cắt dao quay tại NIHACO.
Hệ thống giám sát
Tùy cấu hình, PLC trao đổi dữ liệu với HMI, SCADA hoặc thiết bị cấp trên để hiển thị trạng thái và hỗ trợ quản lý vận hành.
Khả năng kết nối phải được kiểm tra theo giao thức và phạm vi hỗ trợ của từng thiết bị.
6. Phân biệt PLC, HMI, biến tần và servo
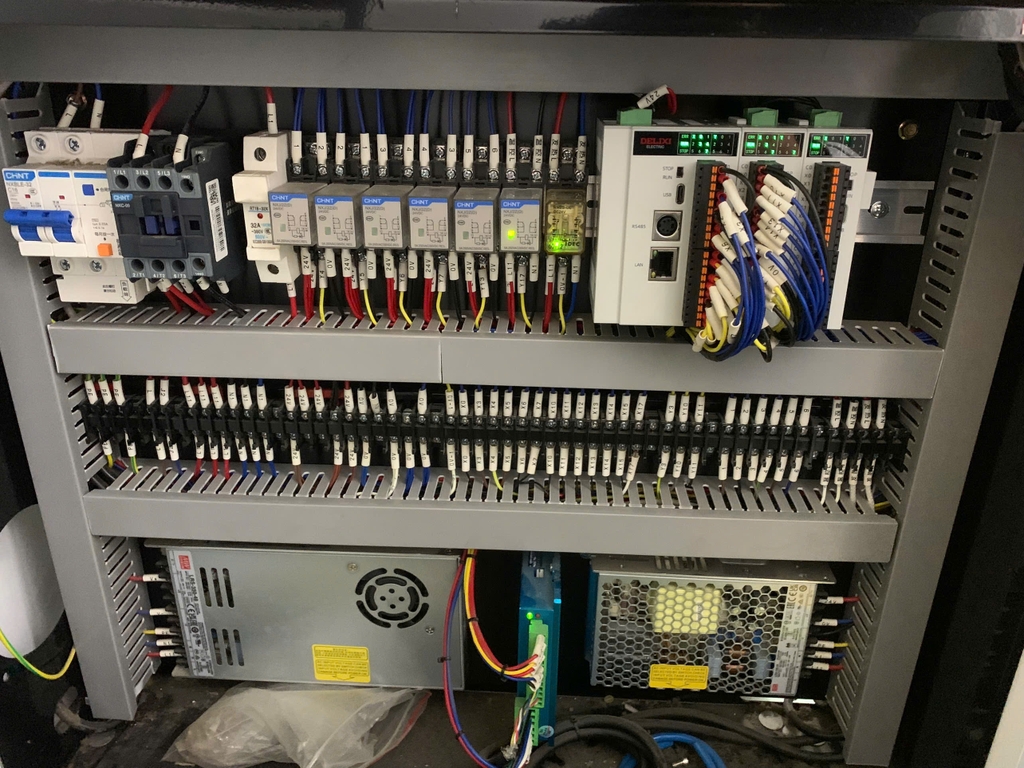
Những thiết bị này thường xuất hiện trong cùng hệ thống nhưng đảm nhiệm các công việc khác nhau.
| Thiết bị | Vai trò chính |
|---|---|
| PLC | Xử lý chương trình và tổ chức điều khiển |
| HMI | Giao diện thao tác, nhập dữ liệu và hiển thị |
| Biến tần | Điều khiển truyền động động cơ theo khả năng thiết bị |
| Servo drive và motor | Thực hiện chuyển động theo yêu cầu của hệ thống |
| Cảm biến | Cung cấp trạng thái hoặc giá trị đo |
| Relay, contactor, van | Đóng cắt hoặc thực hiện tác động phù hợp |
Ví dụ phối hợp trên một máy
Người vận hành nhập dữ liệu trên HMI. PLC xử lý trình tự và thông tin cảm biến, sau đó phối hợp với biến tần hoặc servo để thực hiện chuyển động.
Cách phân chia chức năng khác nhau theo máy. Một số thiết bị tích hợp nhiều khả năng nên cần đối chiếu cấu hình cụ thể.
PLC có cấp điện trực tiếp cho motor không?
Thông thường, đầu ra PLC phát tín hiệu tới thiết bị trung gian hoặc bộ truyền động phù hợp.
Không đấu tải vượt khả năng đầu ra. Relay, contactor và các giao diện kết nối phải được lựa chọn theo thông số thiết bị.
HMI có thay thế PLC không?
HMI thông thường không mặc định đảm nhiệm toàn bộ chức năng điều khiển của PLC.
Có thiết bị tích hợp giao diện và điều khiển, nhưng phải kiểm tra đúng dòng sản phẩm, không kết luận chỉ từ hình thức màn hình.
7. Lưu ý khi lựa chọn và sử dụng PLC
Chọn theo nhiệm vụ của hệ thống
Những thông tin cần xác định gồm:
- Quy trình hoạt động.
- Số lượng và loại I/O.
- Yêu cầu xử lý tín hiệu nhanh.
- Nhu cầu điều khiển chuyển động.
- Thiết bị cần kết nối.
- Khả năng mở rộng.
- Nguồn cấp và môi trường lắp đặt.
Không nên chọn chỉ theo thương hiệu hoặc số lượng đầu vào, đầu ra.
Thay đúng mã chưa chắc máy đã chạy
PLC cần chương trình, cấu hình và dữ liệu phù hợp.
Khi thay thế phải xem xét phiên bản, module, truyền thông và điều kiện khởi động. Khả năng đọc lại đầy đủ dữ liệu còn phụ thuộc thiết bị, quyền truy cập và thông tin đang lưu.
Chủ động sao lưu
Nên lưu chương trình, cấu hình, sơ đồ và thông tin phiên bản đã được xác nhận, trong phạm vi có quyền sử dụng.
Không mặc định mọi PLC có cùng cơ chế lưu giữ hoặc cùng yêu cầu pin. Cần xem tài liệu đúng model.
Không kết luận hỏng PLC chỉ vì máy không chạy
Nguyên nhân có thể nằm ở nguồn, tín hiệu, điều kiện chương trình, truyền thông hoặc thiết bị chấp hành.
Đèn đầu ra sáng cũng chưa đủ chứng minh tải bên ngoài đã được cấp điện đúng.
Phân biệt điều khiển thông thường và an toàn
Không mặc định PLC thông thường đáp ứng chức năng dừng khẩn hoặc bảo vệ người vận hành.
Phần an toàn phải được thiết kế theo yêu cầu của máy với thiết bị và kiến trúc phù hợp.

8. Ứng dụng và dịch vụ kỹ thuật tại NIHACO
Lập trình và tích hợp hệ thống
NIHACO hỗ trợ trao đổi phương án điều khiển theo hiện trạng và yêu cầu sử dụng.
Khách hàng có thể tham khảo dịch vụ lập trình, tích hợp PLC, HMI và SCADA.
Phạm vi công việc cần được thống nhất theo thiết bị, dữ liệu và điều kiện có thể tiếp cận.
Kiểm tra, sửa chữa PLC theo hãng
Khi hệ thống gặp sự cố, cần đánh giá phần cứng cùng nguồn cấp, tín hiệu và chương trình liên quan.
Tham khảo các dịch vụ cụ thể:
Xem thêm tại danh mục sửa chữa và lập trình PLC.
Khả năng xử lý được xác nhận theo model, tình trạng thiết bị, dữ liệu, quyền truy cập và điều kiện kiểm tra.
Tham khảo ca sửa chữa PLC thực tế
NIHACO có bài chia sẻ về công việc sửa chữa PLC cho khách hàng tại Khu công nghiệp Đình Vũ, Hải Phòng.
→ Xem dự án sửa chữa PLC tại KCN Đình Vũ, Hải Phòng.
Thông tin của một dự án giúp người đọc tham khảo quá trình xử lý. Với thiết bị khác, nguyên nhân và phương án vẫn cần được đánh giá riêng.
[Vị trí ảnh 6: Sau phần ca thực tế. Dùng ảnh đúng thiết bị hoặc công việc trong bài được dẫn.]
ALT: Kiểm tra PLC trong dự án tại KCN Đình Vũ, Hải Phòng.
Thông tin cần chuẩn bị khi liên hệ
- Ảnh model PLC và module.
- Ảnh đèn trạng thái hoặc thông báo lỗi.
- Loại máy và mô tả hiện tượng.
- Thời điểm phát sinh và thay đổi gần đây.
- Sơ đồ điện, nếu có.
- Bản sao chương trình, cấu hình có quyền sử dụng.
- Địa điểm và yêu cầu tiến độ.
CÔNG TY CỔ PHẦN TỰ ĐỘNG HÓA NIHACO
Hotline: 093 888 3515
Email: tudonghoa.nihaco@gmail.com.
Website: nihaco.com.vn.
Gửi ảnh model cùng mô tả yêu cầu để NIHACO tiếp nhận thông tin và trao đổi phương án phù hợp.
